
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-29 origine:Propulsé


La mise en service d'un navire commercial personnalisé nécessite de naviguer dans une matrice complexe de tolérances techniques, de cadres réglementaires et de chaînes d'approvisionnement à forte intensité de capital. Les modèles de navires disponibles dans le commerce ne parviennent souvent pas à répondre à des exigences opérationnelles très spécifiques. Les gestionnaires de flotte sont fréquemment confrontés à des conceptions de catalogue qui compromettent l'efficacité de la charge utile, les limites de tirant d'eau ou la consommation de carburant pour leurs itinéraires spécifiques. Pourtant, les constructions entièrement sur mesure introduisent des risques importants en termes de délais, de budget et d'intégration si les processus du chantier naval ne sont pas rigoureusement gérés dès le premier jour. Une erreur de calcul mineure dans l’agencement général initial peut entraîner une refonte structurelle massive lors de l’assemblage physique. Ce guide déconstruit le de bout en bout processus de construction navale personnalisée . Nous fournissons aux gestionnaires de flotte, aux opérateurs maritimes et aux responsables des achats un cadre fondé sur des données probantes pour gérer des projets de construction pluriannuels. Vous apprendrez à évaluer les fabricants, à gérer les spécifications techniques et à atténuer les risques du projet, depuis la conception jusqu'à la livraison finale.
Avant de dessiner une ligne de coque unique, les opérateurs doivent définir les principaux paramètres opérationnels. Vous avez besoin de chiffres précis sur la capacité de charge utile, les restrictions de tirant d"eau, les exigences de vitesse et les conditions environnementales spécifiques à l"itinéraire. Un navire opérant dans les systèmes fluviaux peu profonds de l’Asie du Sud-Est exige une hydrodynamique de coque et des systèmes de refroidissement totalement différents de ceux qui traversent l’Atlantique Nord en hiver. Les opérateurs doivent également définir les exigences en matière de classe glace, les limites de l"infrastructure portuaire et les délais d"exécution prévus.
Évaluez les compromis conceptuels entre la commande d'une conception entièrement sur mesure et l'adaptation d'un modèle existant d'un fabricant de navires commerciaux personnalisés . Les constructions entièrement personnalisées nécessitent des coûts d’ingénierie initiaux plus élevés et des délais de livraison plus longs. Ils permettent une efficacité opérationnelle sans compromis, en optimisant chaque mètre carré d'espace sur le pont. Les navires de catalogue modifiés offrent une livraison plus rapide et des performances hydrodynamiques éprouvées. Cependant, ils obligent les opérateurs à accepter des compromis mineurs en matière de configuration du chargement, de production d’énergie auxiliaire ou d’efficacité énergétique.
| Paramètre | Modèle de catalogue modifié | entièrement personnalisé. |
|---|---|---|
| Délai d"ingénierie | 9 à 12 mois | 3 à 5 mois |
| Optimisation de la coque | 100 % spécifique à l"itinéraire | Coefficient de bloc standardisé |
| Risque technique | Élevé (hydrodynamique non testée) | Faible (essais en mer éprouvés) |
| Sélection de cour | Nécessite des chantiers d"ingénierie spécialisés | Disponible dans les chantiers de production à grand volume |
Différentes classes de navires nécessitent des approches techniques distinctes. Lors de la définition des types de cargos LCT , les opérateurs doivent définir les exigences relatives à l'articulation de la rampe d'étrave, aux capacités des treuils et aux capacités de charge sur le pont. Vous mesurez la résistance du pont en tonnes par mètre carré. Un tablier standard peut supporter 5 t/m², mais les machines lourdes sur chenilles nécessitent 15 t/m² pour éviter la déformation du placage. Des capacités à faible tirant d'eau et des systèmes de ballast spécialisés restent strictement nécessaires pour un accès au port non amélioré et des débarquements sur les plages en toute sécurité. Les ingénieurs doivent concevoir de lourds ailerons pour protéger les hélices et les gouvernails lors des opérations d'échouement.
Pour les types de navires vraquiers , définissez les paramètres des configurations des cales à marchandises et des systèmes de panneaux d'écoutille hydrauliques. Précisez si le navire nécessite un engin de déchargement automatique ou des grues de levage lourd. L’optimisation du tonnage de port en lourd (DWT) dicte directement le potentiel de revenus par voyage. Les ingénieurs doivent prendre en compte le renforcement des dommages causés par le grippage pour le revêtement inférieur intérieur. L'acier à haute résistance est souvent utilisé dans les réservoirs à trémie et les réservoirs supérieurs pour résister aux opérations de déchargement portuaires agressives et aux cargaisons très abrasives comme le minerai de fer ou la bauxite.
Un strict respect régit les spécifications techniques des pétroliers . Vous devez détailler les exigences relatives à la construction à double coque et aux réservoirs à ballast séparé afin de répondre aux mandats internationaux de prévention des déversements. Les systèmes de pompage et de tuyauterie spécialisés exigent des matériaux de haute qualité et résistants à la corrosion. Les pompes de puits profonds dans chaque réservoir offrent de meilleures capacités de stripping qu'une salle de pompage centralisée. Les classifications électriques des zones dangereuses dictent le type exact de câblage, de capteurs et de luminaires antidéflagrants installés dans toutes les zones de cargaison du navire. Les systèmes de gaz inerte (IGS) et les systèmes de contrôle des émissions de vapeur (VECS) sont obligatoires pour éviter la combustion atmosphérique.
Le dessin de l’agencement général (GA) sert de plan de base. Les architectes navals traduisent les exigences opérationnelles en formes initiales de coque, en aménagements de pont et en allocations d"espace pour les machines. Cette phase verrouille l"empreinte physique du navire et la répartition interne du volume. La spirale du design commence ici. Les architectes équilibrent les estimations de poids avec les exigences de flottabilité et de charge utile. Ils déterminent l"espacement des cadres, le placement des cloisons étanches et le positionnement de la superstructure.
Les ingénieurs effectuent une modélisation hydrodynamique préliminaire à l’aide de la dynamique des fluides computationnelle (CFD). Ils analysent la résistance à la formation des vagues, la résistance au frottement et les fractions de sillage. Ils effectuent des calculs de stabilité à l"état intact et après avarie pour garantir que le navire se redresse sous des angles de gîte extrêmes ou des brèches de coque. Les prédictions vitesse-puissance valident la viabilité fondamentale de la forme de la coque par rapport à la puissance du moteur principal proposée. Si la résistance de la coque est trop élevée, les architectes ajustent le coefficient de bloc et le profil de la proue avant de procéder aux détails structurels.
Vous devez impliquer les sociétés de classification dès le début de la phase de conception. Des organisations comme DNV, ABS ou Lloyd"s Register examinent les dessins de structure et les systèmes de sécurité par rapport à des règles de classe strictes. Ils vérifient la résistance longitudinale, les limites de fatigue et la redondance des machines. Un engagement tardif garantit des refontes coûteuses et une découpe de l’acier retardée.
Définissez les exigences de conformité aux réglementations de l’Organisation maritime internationale (OMI). MARPOL dicte les normes environnementales, notamment la conformité aux émissions Tier III et les systèmes de traitement des eaux de ballast. SOLAS régit la sécurité de la vie humaine en mer, en dictant les limites des zones d"incendie, la protection contre les incendies des structures et l"emplacement des appareils de sauvetage. Les mandats des autorités maritimes locales s"appliquent également en fonction de l"État du pavillon et du théâtre opérationnel prévu du navire.
La conception conceptuelle passe à la modélisation 3D granulaire des systèmes structurels, de tuyauterie et électriques. Les dessinateurs modélisent chaque tôle d"acier, raidisseur longitudinal, bobine de tuyau et chemin de câbles. Cela génère les données de production requises pour l"atelier.
La conception pour la fabricabilité (DFM) n’est pas négociable. Vous devez aligner la conception du navire avec la méthodologie de production spécifique du chantier naval. Les données d"ingénierie doivent être traduites directement dans leurs systèmes CAO/FAO. Une conception optimisée pour un chantier hautement automatisé avec soudage robotisé échouera dans un chantier reposant sur un assemblage manuel. La stratégie de division des blocs doit correspondre à la capacité de levage des portiques du chantier. Si un chantier dispose de grues de 200 tonnes, la conception de grands blocs de 300 tonnes arrête la production.
Les ingénieurs déploient un logiciel de détection des conflits pour identifier les interférences physiques avant le début de la fabrication. Trouver un tuyau de refroidissement de 12 pouces acheminé à travers une cloison structurelle principale sur un écran d"ordinateur ne coûte rien à réparer. Le trouver lors de l"assemblage physique arrête la production et nécessite des modifications structurelles approuvées par la classe. Cette phase génère la nomenclature précise (BOM), les dessins isométriques de tuyauterie et les fichiers de découpe CNC.
L’approvisionnement se déroule parallèlement à l’ingénierie détaillée. Identifiez les articles critiques à long délai de livraison qui doivent être commandés des mois à l’avance. Les moteurs principaux, les propulseurs de propulsion, les équipements spécialisés de manutention de marchandises et les tableaux de commande personnalisés comportent souvent des délais de livraison dépassant 12 à 18 mois. Vous devez planifier des tests d"acceptation en usine (FAT) dans les installations du fournisseur avant que ces composants soient expédiés au chantier.
L"atténuation des risques liés à la chaîne d"approvisionnement évite les retards qui menacent l"ensemble du calendrier de construction. Recherchez des fournisseurs de secours pour les vannes, pompes et modules d"automatisation critiques. Bloquez rapidement l’approvisionnement en acier grâce à des accords d’achat en gros. La livraison tardive d"un seul bloc moteur principal ou d"une console d"automatisation fera dérailler la séquence d"équipement et retardera le lancement du navire.
Les chantiers navals divisent les étapes de production en théorie et en pratique. Ils séparent les flux de travail de construction de coque des flux de travail d"équipement pour maximiser l"efficacité du chantier. Les métallurgistes, les tuyauteurs et les électriciens travaillent selon des horaires différents et étroitement séquencés pour éviter la congestion de l"espace de travail à l"intérieur des blocs de coque.
La transition de l"ingénierie numérique à la production physique commence dans l"usine de découpe d"acier. Les machines de découpe plasma ou laser CNC découpent des plaques d"acier brutes de qualité marine en formes précises basées sur les fichiers CAO. Le logiciel d"imbrication optimise les modèles de coupe pour minimiser la ferraille d"acier. Les ouvriers apprêtent l"acier avec du silicate de zinc pour éviter la corrosion pendant la phase d"assemblage.
L’étape de pose de la quille revêt une importance opérationnelle et contractuelle considérable. Elle marque le début formel du montage physique sur la cale de halage ou en cale sèche. Cet événement déclenche souvent une phase de paiement importante et initie la première vague de contrôles physiques réglementaires par l"expert de la société de classification.
Les chantiers navals modernes ne construisent plus de navires plaque par plaque, à partir de zéro, sur une cale de halage. Ils assemblent des plaques d"acier en sous-ensembles, puis en blocs modulaires dans des environnements d"atelier contrôlés. Cela protège les processus de soudage des retards météorologiques, contrôle l’humidité ambiante et améliore considérablement le contrôle qualité. Les chantiers navals utilisent le soudage à l"arc submergé (SAW) pour les joints de panneaux longs et droits afin de garantir une pénétration profonde et des taux de dépôt élevés. Le soudage à l"arc fourré (FCAW) est déployé pour les soudures hors position à l"intérieur des blocs.
Le pré-équipement génère des gains d’efficacité massifs. Les ouvriers du chantier installent des bobines de tuyauterie, des chemins de câbles, des conduits de ventilation et des fondations de machines dans des blocs individuels avant de les souder ensemble. Réaliser ce travail alors que le bloc est ouvert dans l"atelier prend une fraction du temps par rapport au fait de traîner de lourds câbles à travers des espaces de coque étroits et fermés plus tard dans la construction. Les travaux à chaud (soudage et découpage) doivent être terminés avant le début des travaux à froid (tirage de câbles et peinture).
Les portiques de levage lourds déplacent les blocs pré-équipés vers la cale sèche ou la cale de halage pour les assembler. Les charpentiers utilisent des trackers laser pour le contrôle dimensionnel, garantissant que les blocs s"alignent dans des tolérances millimétriques. Les soudeurs relient les blocs pour former la coque complète. Les inspecteurs imposent des tests non destructifs (CND) rigoureux. Ils utilisent des tests radiographiques (rayons X) pour les soudures de l"enveloppe de la coque et des tests par ultrasons pour les connexions structurelles internes. Les tests de particules magnétiques et de ressuage vérifient l’intégrité de la surface.
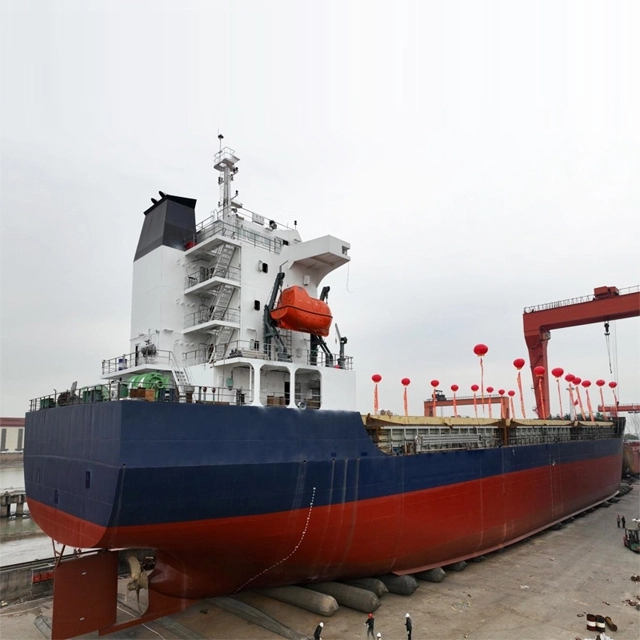
Les méthodes de lancement varient selon l"infrastructure du chantier naval. L"inondation de la cale sèche est la méthode la plus sûre, qui consiste à soulever doucement la coque lorsque l"eau pénètre dans le bassin. Le lancement par cale de halage introduit des contraintes dynamiques élevées lorsque le navire glisse vers l"arrière dans l"eau, nécessitant un renforcement structurel temporaire. Le lancement d"airbags marins offre une flexibilité pour les petits chantiers mais nécessite des calculs précis de répartition du poids pour éviter que la coque ne se déforme pendant le roulis.
Une fois à flot, le navire entre dans la phase finale d’équipement au quai de mise en service. Les techniciens installent des équipements de navigation sensibles, des réseaux radar, des aménagements intérieurs et des systèmes CVC. Les systèmes de revêtement marin nécessitent des contrôles environnementaux stricts. Les peintres appliquent des apprêts époxy anticorrosifs suivis de couches de finition antisalissure spécialisées sur la coque sous-marine pour empêcher la croissance marine et maintenir l"efficacité hydrodynamique.
Ils effectuent les connexions finales des machines, en alignant le moteur principal sur l"arbre d"hélice à l"aide de viseurs optiques ou d"outils d"alignement laser. Des composés de calage en résine sont coulés pour fixer la machinerie lourde aux fondations de la coque. L"installation des machines de pont comprend des treuils d"amarrage, des guindeaux et des chaumards. Ces composants doivent être structurellement intégrés dans le bordé de pont avec de lourdes plaques d"insertion pour supporter des charges dynamiques de remorquage et d"amarrage massives.
L"intégration de logiciels propriétaires et de systèmes de contrôle chez différents fournisseurs d"équipements présente un défi majeur. Le système de contrôle du moteur principal doit communiquer parfaitement avec le télégraphe du pont, le système de gestion de l"énergie et le système de surveillance des alarmes. Les inadéquations de protocole nécessitent un dépannage immédiat par les ingénieurs en automatisation pour garantir un fonctionnement fluide du navire.
Les essais d"acceptation portuaire (HAT) impliquent des tests statiques des systèmes électriques, de tuyauterie et de sécurité pendant que le navire reste amarré. Les ingénieurs font fonctionner les générateurs à pleine charge à l’aide de bancs de charge externes. Ils testent les pompes à incendie, vérifient le système hydraulique de l"appareil à gouverner et étalonnent les systèmes de sondage des réservoirs. Une expérience d"inclinaison est menée pour déterminer le poids exact du navire lège et son centre de gravité. Les tuyauteurs effectuent des tests de pression hydrostatique sur tous les systèmes fluides pour vérifier l’intégrité des soudures.
Les essais en mer représentent le dernier obstacle. L"équipage effectue des tests dynamiques rigoureux en mer sous la supervision des inspecteurs de classe et des représentants du propriétaire. Ils vérifient la vitesse, la maniabilité, l"endurance et la consommation de carburant par rapport aux garanties contractuelles. Les tests d"arrêt en cas de collision prouvent la capacité de freinage d"urgence du navire. Les manœuvres de braquage et de zigzag valident les performances de l"appareil à gouverner. Ce n"est qu"après avoir réussi ces essais que la société de classification délivre les certificats opérationnels finaux.
Les prix mondiaux du poids de l’acier et les indices des matières premières ont un impact considérable sur les coûts de base. Une hausse soudaine de l’acier de qualité marine gonfle directement le prix de construction. Les prix du cuivre dictent le coût des centaines de kilomètres de câbles requis pour les navires commerciaux personnalisés modernes . L’origine de l’équipement joue également un rôle ; Spécifier des pompes et des purificateurs fabriqués en Europe coûtera plus cher que de se procurer des équivalents locaux.
L’emplacement des chantiers navals présente des obstacles économiques distincts. Les pôles asiatiques dominants de la construction navale offrent des capacités de production massives, des chaînes d’approvisionnement à grande échelle et des taux de main-d’œuvre plus bas. Les chantiers navals occidentaux supportent souvent des coûts de main-d'œuvre plus élevés, mais se spécialisent dans les constructions très complexes et à faible volume ou dans les navires exigeant une conformité nationale spécifique. La géographie dicte les coûts de transport des composants importés et a un impact considérable sur le devis final du navire personnalisé..
Les systèmes de propulsion avancés modifient considérablement le budget. Les systèmes diesel conventionnels coûtent moins cher au départ. Les systèmes bicarburant ou hybrides électriques nécessitent un capital initial important pour les parcs de batteries et les systèmes spécialisés de gestion du carburant, mais ils réduisent les coûts de conformité aux émissions à long terme. Les opérateurs doivent également prendre en compte le coût des inspections de classification par des tiers, qui évoluent en fonction de la complexité du navire.
Les contrats de construction navale standard utilisent des paiements d"étape pour gérer les flux de trésorerie et atténuer les risques pour les deux parties. Les étapes typiques comprennent la signature du contrat, la découpe de l"acier, la pose de la quille, le lancement et les essais en mer réussis. Chaque étape nécessite une vérification par le représentant du propriétaire avant que les fonds ne soient débloqués. Les formulaires contractuels standard de l’industrie, tels que les formulaires SAJ ou AWES, fournissent une base de référence pour les négociations.
Vous devez intégrer des clauses pénales en cas de retard de livraison, appelées dommages-intérêts. Les garanties de performance protègent l"acheteur si le navire ne respecte pas les paramètres contractuels de vitesse, de capacité de chargement ou de consommation de carburant lors des essais en mer. Les contrats doivent également inclure des garanties de remboursement soutenues par des banques réputées pour protéger les versements initiaux de l"acheteur en cas de défaillance du chantier naval.
R : Le délai varie de 18 à 36 mois selon la complexité du navire. La conception conceptuelle et l’ingénierie prennent de 4 à 8 mois. L’approvisionnement des articles à long délai de livraison s’effectue simultanément. La construction physique, depuis la découpe de l"acier jusqu"au lancement, nécessite 10 à 20 mois. La pourvoirie finale et les essais en mer durent les 4 à 8 mois restants.
R : Une construction entièrement personnalisée part d"une feuille vierge, en optimisant chaque ligne de coque et chaque système pour un itinéraire ou une charge utile spécifique. Cela nécessite un investissement d’ingénierie initial plus élevé et des délais de livraison plus longs. Un navire catalogue modifié utilise la conception de coque existante et éprouvée d"un chantier naval, mais personnalise la disposition du pont, l"équipement de manutention du fret et l"aménagement intérieur pour gagner du temps et réduire les risques techniques.
R : Les chantiers navals asiatiques proposent généralement des devis de base plus bas en raison de chaînes d"approvisionnement à grande échelle, d"efficacités de production en grand volume et de taux de main-d"œuvre inférieurs. Les chantiers navals occidentaux proposent souvent des prix plus élevés mais fournissent une expertise spécialisée dans les navires offshore complexes ou dans la conformité aux réglementations nationales. La géographie a également un impact sur les coûts de transport liés à l’importation de machines spécialisées vers le chantier.
R : Vous devez fournir un énoncé des besoins (ÉDI) détaillé. Cela inclut la capacité de charge utile exacte, la vitesse de transit souhaitée, le tirant d"eau maximum, la préférence de la société de classification, l"État du pavillon et les exigences spécifiques en matière de manutention des marchandises. Sans ces données granulaires, les chantiers navals ne peuvent fournir que des estimations approximatives de l’ordre de grandeur basées sur les taux de tonnage historiques.
R : La conformité réglementaire impose une construction à double coque pour éviter les déversements lors des échouements. Les spécifications doivent inclure des citernes à ballast séparées, des systèmes de gaz inerte (IGS) pour empêcher les explosions des citernes à cargaison et des systèmes spécialisés de récupération des vapeurs. Les installations électriques dans les zones dangereuses doivent répondre à des normes antidéflagrantes strictes définies par la société de classification et les réglementations SOLAS.
R : Les sociétés de classification dictent les normes d’ingénierie. Ils examinent tous les dessins structurels et inspectent les soudures physiques tout au long de la construction. Ne pas s’aligner rapidement sur les règles de classe entraîne des retards massifs et des retouches coûteuses. Leurs frais d"inspection ajoutent des coûts directs, mais leur approbation est légalement requise pour assurer, immatriculer et exploiter le navire commercial.
R : Les conceptions des LCT doivent donner la priorité aux capacités à faible tirant d"eau et aux coques à fond plat pour des atterrissages sur la plage non améliorés. La rampe d"étrave doit supporter le poids d"une cargaison roulante spécifique et s"articuler correctement sur un terrain accidenté. Le bordé de pont nécessite un renforcement de charges ponctuelles élevées pour supporter les machines lourdes à chenilles sans flambage structurel pendant les opérations de chargement.


